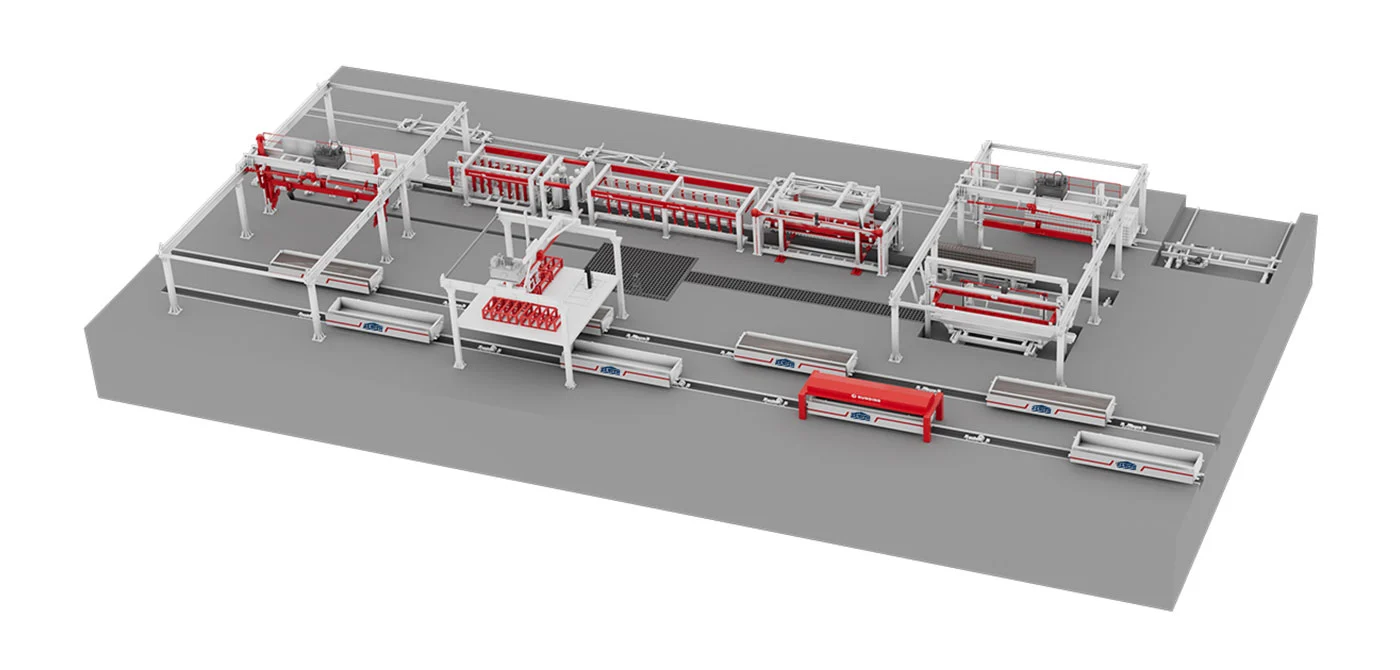
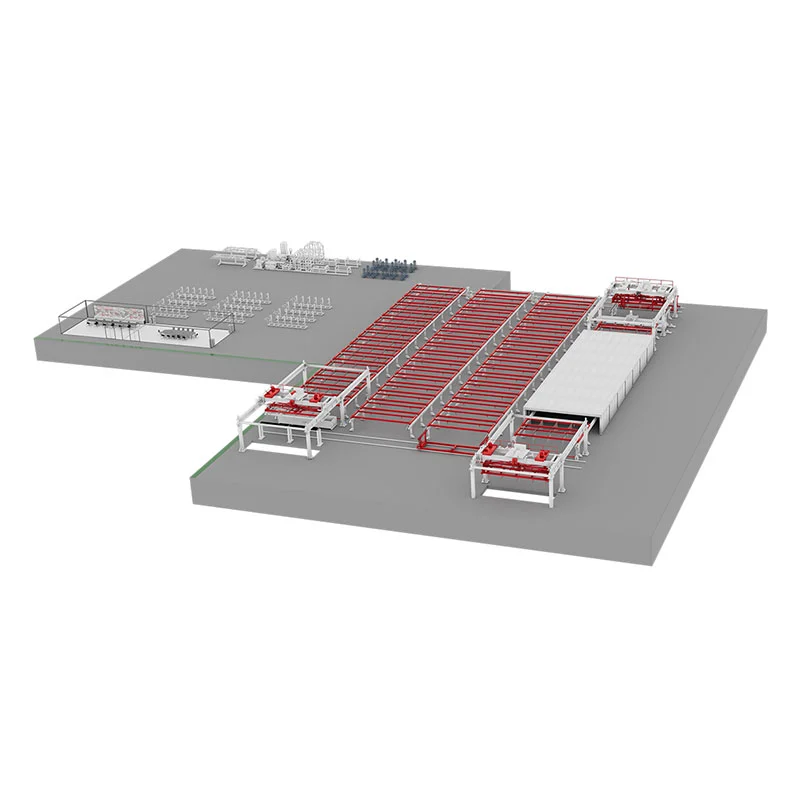
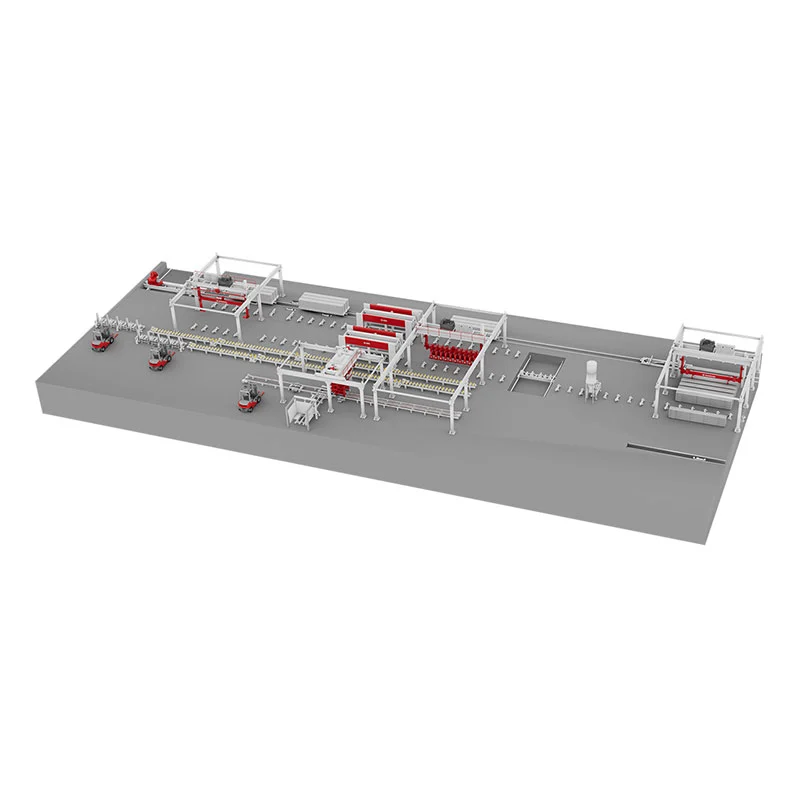
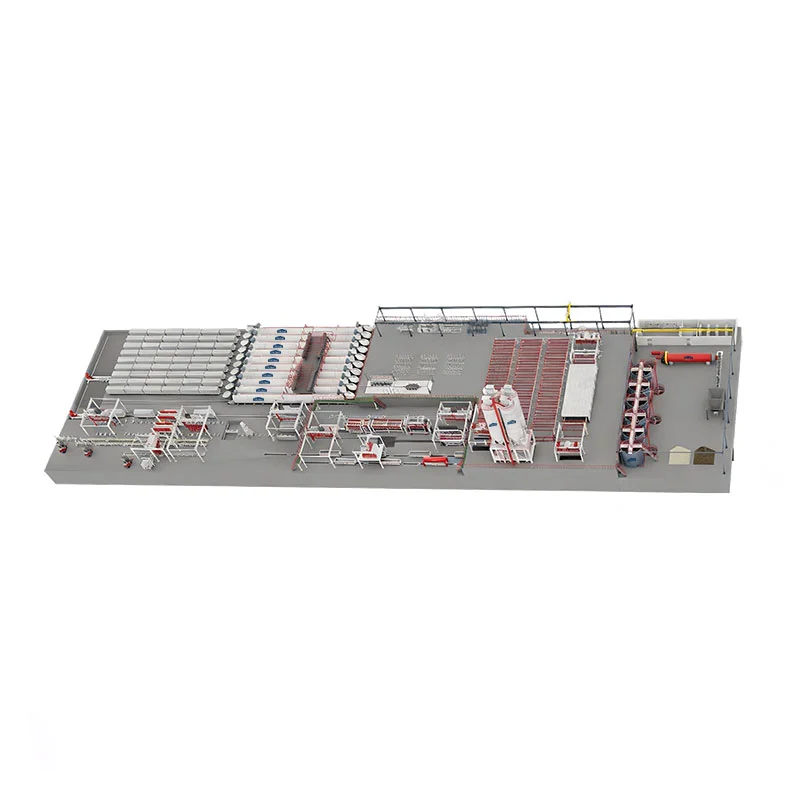
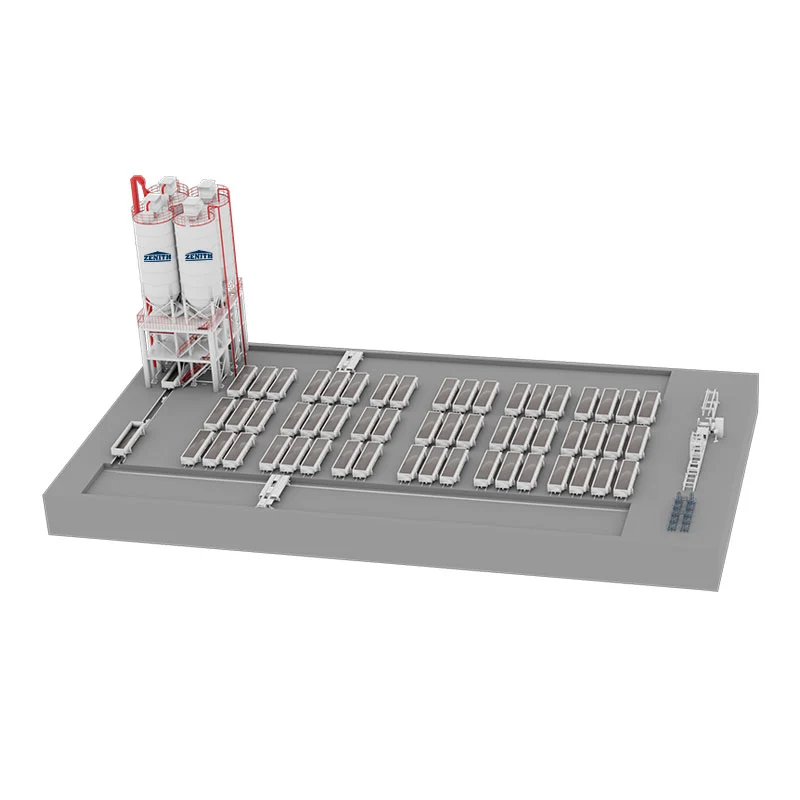
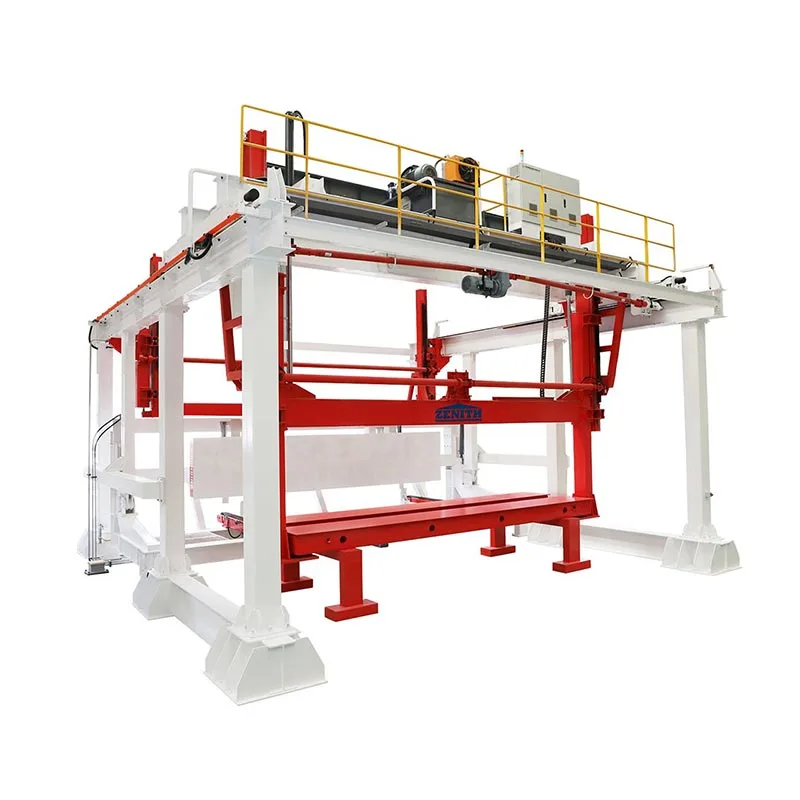
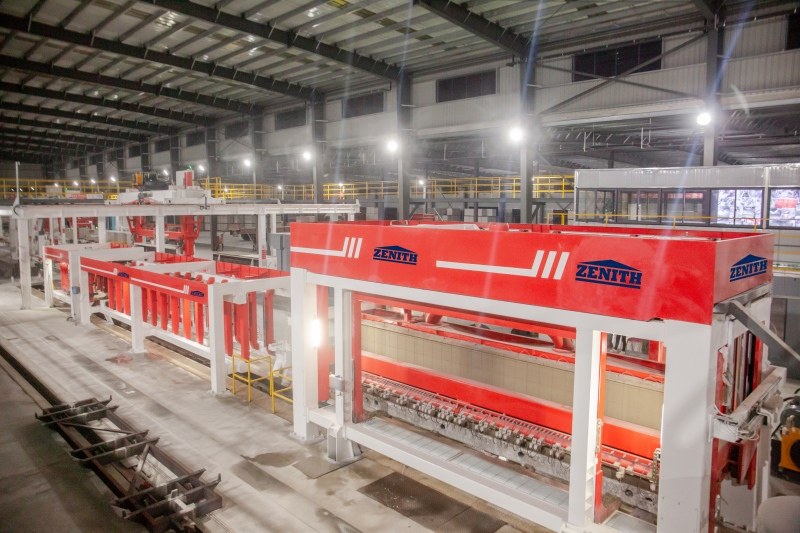
اے اے سی بلاک مشینیں ایریڈ کنکریٹ بلاکس کی تیاری کے ل specialized خصوصی سامان ہیں ، اور زینتھ ان مشینوں کا سپلائر بن سکتی ہے۔ فلائی ایش (پیسنے کے بعد) ، چونے ، سیمنٹ ، اور جپسم کو خام مال کے طور پر استعمال کرتے ہوئے ، وہ خام مال پیسنے ، بیچنگ اور مکسنگ ، سڑنا کاسٹنگ ، جامد آکسیجن فومنگ ، بلاک کاٹنے ، اور آٹوکلاونگ جیسے عمل کے ذریعے غیر محفوظ ، ہلکے وزن والے بلاکس تیار کرتے ہیں۔
اے اے سی بلاک مشینوں میں بیچنگ سسٹم کے بنیادی اجزاء ، کاسٹنگ مشین ، کاٹنے والی مشین ، اور آٹوکلیو شامل ہیں۔ ایک جھکاو لہرانے کا استعمال ڈیمولڈنگ اور بلاک کی منتقلی کے لئے کیا جاتا ہے ، جس میں ایک ملی میٹر تک کاٹنے کی صحت سے متعلق ہے۔ پروڈکشن لائن صنعتی فضلہ جیسے تعمیراتی فضلہ کنکریٹ اور کوئلے کی گینگ پر کارروائی کرسکتی ہے ، کرشنگ ، اسکریننگ ، سڑنا باکس کمپن کمپریشن ، اور آٹوکلاونگ کے ذریعے وسائل کے استعمال کو حاصل کرتی ہے۔ پانی کے ساتھ ملانے کے بعد فضلہ کاٹنے کو ری سائیکل کیا جاتا ہے ، اور آٹوکلیویڈ کچرے کو کچل کر دوبارہ استعمال کیا جاتا ہے۔ سالانہ پیداواری صلاحیت 50،000-300،000 مکعب میٹر ہے۔
پروسیسنگ اور سامان کی بحالی
خام مال پروسیسنگ کا مرحلہ
1. خام مال کوالٹی کنٹرول
چونا: موثر کیلشیم آکسائڈ مواد ≥65 ٪ ، عمل انہضام کا درجہ حرارت> 65 ℃ ، عمل انہضام کا وقت 10-30 منٹ (کم جلائے ہوئے یا زیادہ جلائے ہوئے چونے سے پرہیز کریں)۔
فلائی ایش: خوبصورتی کو 0.08 ملی میٹر مربع سوراخ والی چھلنی (اسکرین اوشیشوں ≤20 ٪) سے گزرنا چاہئے ، جو اگنیشن <8 ٪ پر نقصان ہوتا ہے۔
صنعتی فضلہ (کوئلے کے گنگے/تعمیراتی فضلہ): کچلنے کے بعد ، ذرہ سائز ≤10 ملی میٹر ، انجکشن کی طرح اور فلکی ذرہ مواد ≤15 ٪۔
2. علاج سے پہلے کے سامان کا آپریشن
کولہو: دھات کی نجاست کو داخل ہونے سے روکنے کے لئے جبڑے کی پلیٹ پہننے (جیسے PE250 × 400 کی قسم ، تکلا کی رفتار 310R/منٹ) کو باقاعدگی سے چیک کریں۔
بال مل: مواد ، بال اور پانی کا تناسب (1: 1.5: 0.4) پر قابو پالیں ، ہر شفٹ کو اسکرین کو صاف کریں۔
مشین کاٹنے اور بحالی کے لئے کلیدی کنٹرول
1. بلٹ کاٹنے کی وضاحتیں
کاٹنے کی طاقت: کاٹنے سے پہلے بلٹ کمپریسی طاقت 0.05-0.07MPA تک پہنچنا چاہئے (جب کسی انگلی سے ہلکے سے دبائے جانے پر کوئی اشارے نہیں)۔
مشین کی بحالی کاٹنے: روزانہ تار تناؤ کی جانچ پڑتال کریں (نیومیٹک تناؤ کا دباؤ 0.4-0.6MPA) ، پہنے ہوئے تاروں کو فوری طور پر تبدیل کریں۔
2. آٹوکلاونگ مینجمنٹ
دباؤ میں اضافہ/کمی کی شرح: ≤0.05mpa/منٹ (بلاک کریکنگ کو روکنے کے لئے)۔
کیور پیرامیٹرز: 1.2-1.5MPA کے مستقل دباؤ کو 6-8 گھنٹے ، درجہ حرارت 180-200 ℃ کے لئے برقرار رکھیں۔
آٹوکلیو دروازہ سگ ماہی: آٹوکلیو میں ہر اندراج سے پہلے ربڑ کی سگ ماہی کی انگوٹی کو چیک کریں اور وقتا فوقتا اعلی درجہ حرارت چکنائی لگائیں۔
کسٹمر کی قربت ہماری طاقت میں سے ایک ہے۔ جب بھی آپ کو ہماری ضرورت ہو ، آپ ہم پر بھروسہ کرسکتے ہیں۔ ہم دنیا بھر میں آپ کے لئے دستیاب ہونے اور جب بھی اس سے متعلق ہو تو جلد از جلد رد عمل ظاہر کرنے کے ل everything ہر ممکن کوشش کرتے ہیں۔
رابطہ فارم بھیجنے سے ، آپ اتفاق کرتے ہیں کہ آپ کا ڈیٹا آپ کی درخواست پر کارروائی کے لئے استعمال کیا جاسکتا ہے (مزید معلومات اور منسوخی کے نوٹس ڈیٹا پروٹیکشن ڈیکلریشن میں مل سکتے ہیں)۔
ہم آپ کو براؤزنگ کا بہتر تجربہ پیش کرنے ، سائٹ ٹریفک کا تجزیہ کرنے اور مواد کو ذاتی نوعیت دینے کے لئے کوکیز کا استعمال کرتے ہیں۔ اس سائٹ کا استعمال کرکے ، آپ کوکیز کے ہمارے استعمال سے اتفاق کرتے ہیں۔ رازداری کی پالیسی